 EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Как изготавливается вольфрамовая панель радиационной защиты?
Производство вольфрамовых панелей радиационной защиты в основном основано на процессе порошковой металлургии (наиболее развитый и широко используемый метод). Подробные шаги следующие::
Основной процесс: порошковая металлургия
Этот процесс подходит для массового производства плоских, крупногабаритных или стандартных вольфрамовых панелей радиационной защиты, обладающих преимуществами стабильного качества и низкой стоимости.
Приготовление и смешивание порошка
Выбор сырья: в качестве основного материала используйте порошок вольфрама высокой чистоты (чистота ≥99,9%) и добавляйте порошки легирующих элементов (никеля, железа или меди) в пропорции 3–15%. Никель и железо действуют как связующие, улучшая механические свойства и обрабатываемость панели; в сценариях защиты от нейтронного излучения можно добавить порошок бора для повышения способности поглощения нейтронов.
Равномерное смешивание: поместите смешанный порошок в высокоэффективный миксер и добавьте небольшое количество органического связующего (например, парафина), чтобы улучшить эффективность сцепления частиц порошка. Смешивайте в течение 2–4 часов под вакуумом или под защитой инертного газа, чтобы обеспечить равномерное распределение каждого компонента.
Молдинг
Холодное изостатическое прессование (CIP): это этап формования сердцевины больших панелей. Поместите смешанный порошок в гибкую форму (например, резиновую форму) и поместите ее в холодный изостатический пресс. Применяйте высокое давление (100–300 МПа) равномерно во всех направлениях для формирования панели-заготовки необходимого размера и начальной плотности (относительная плотность ≥60%).
Прессование штампом: для небольших или тонких панелей используйте жесткую металлическую форму для прямого прессования, которая более эффективна, но подходит для простых форм.
Спекание
Поместите прессованную заготовку в печь для спекания в атмосфере водорода (водород используется для предотвращения окисления вольфрамового порошка). Поднимите температуру до 1400–1600°C с контролируемой скоростью нагрева и держите в тепле в течение 2–6 часов.
Во время спекания связующее улетучивается, а частицы порошка подвергаются атомной диффузии и связыванию, осуществляя уплотнение. Относительная плотность готовой заготовки может достигать 95–99%, что соответствует требованиям радиационной защиты.
Прецизионная обработка
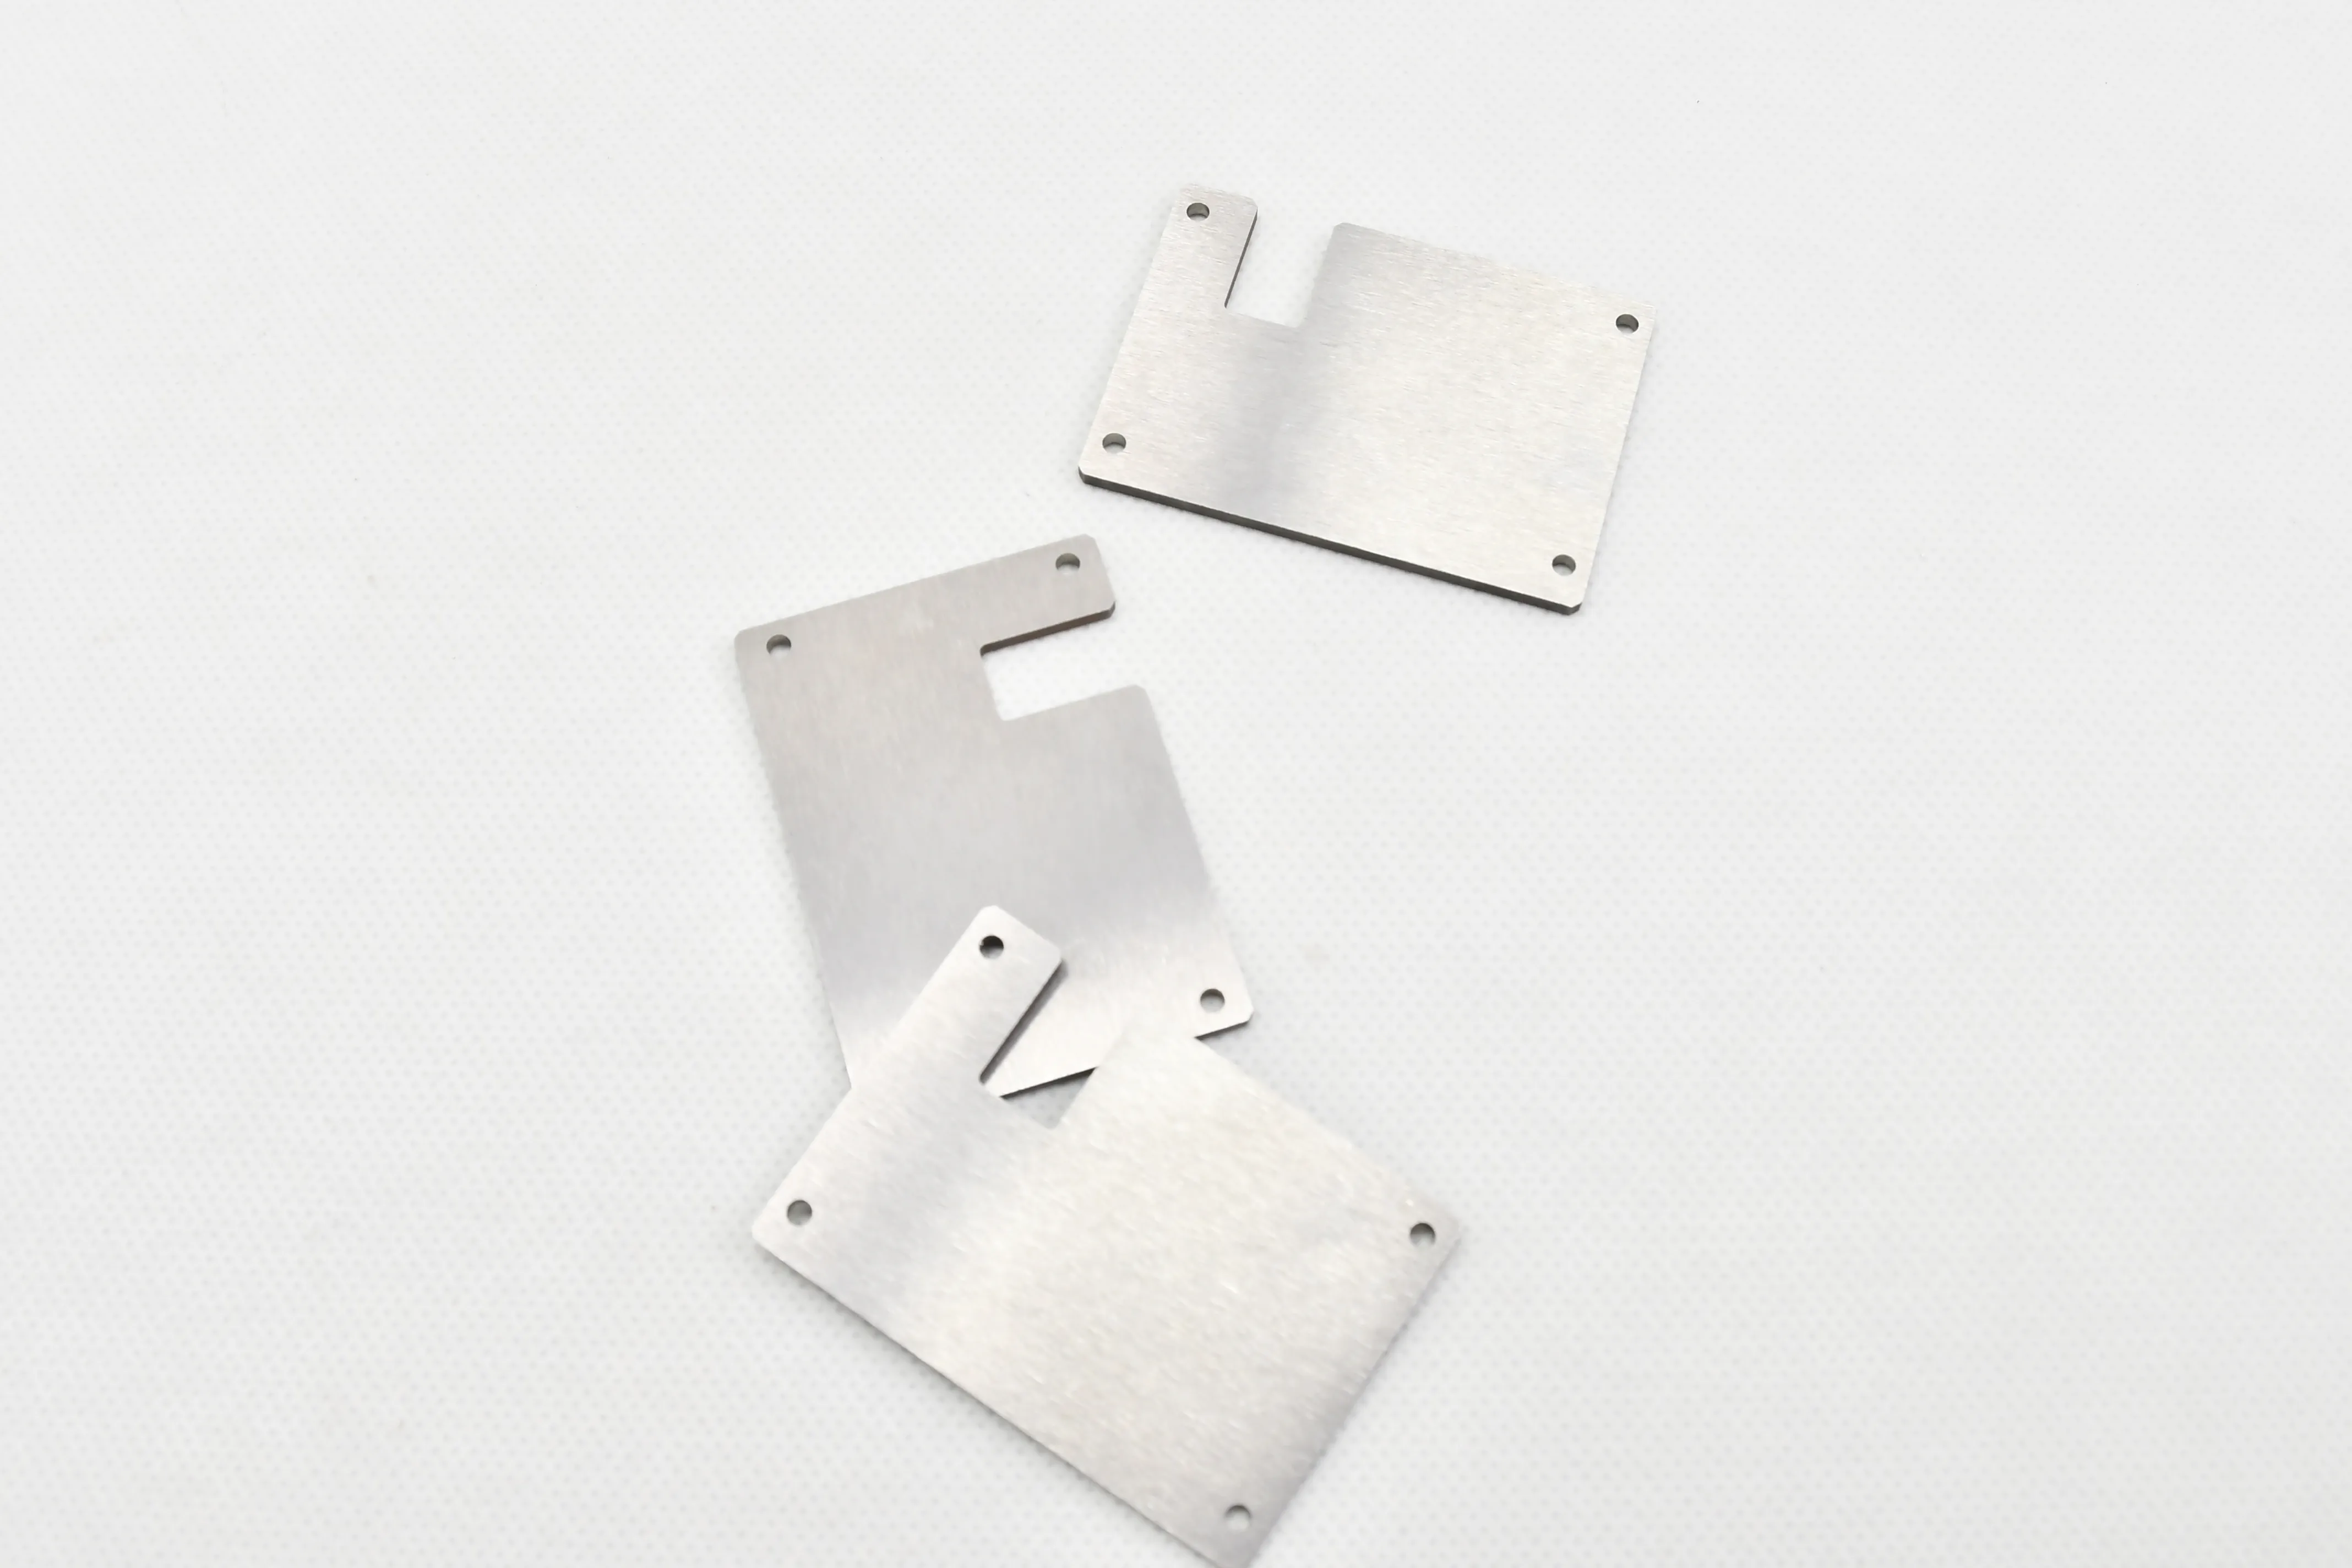
Используйте режущие станки с ЧПУ, шлифовальные и сверлильные станки для обработки спеченной заготовки. Главное – контролировать допуск по толщине (±0,1 мм) и плоскостность панели, а также обрабатывать монтажные отверстия, пазы или фаски кромок по чертежам заказчика.
Для панелей, которые необходимо собрать в защитное оборудование, прецизионная механическая обработка обеспечивает соответствие точности соединительной конструкции.
Обработка поверхности
Антикоррозионная обработка: Выполните гальванопокрытие (никелирование, цинкование) или пассивацию поверхности панели для повышения коррозионной стойкости и предотвращения окисления во влажной среде.
Полировка поверхности. Для панелей, используемых в медицинском или точном оборудовании, отполируйте поверхность, чтобы уменьшить шероховатость поверхности (Ra ≤0,8 мкм) и улучшить качество внешнего вида.
Проверка качества
Показатели работы активной зоны: плотность (16,5–18,5 г/см³), эффективность радиационной защиты (степень ослабления тестового рентгеновского/γ-излучения), размерный допуск, механическая прочность.
Проведите обнаружение утечек для применений в атомной промышленности, чтобы исключить риск утечки радиации.